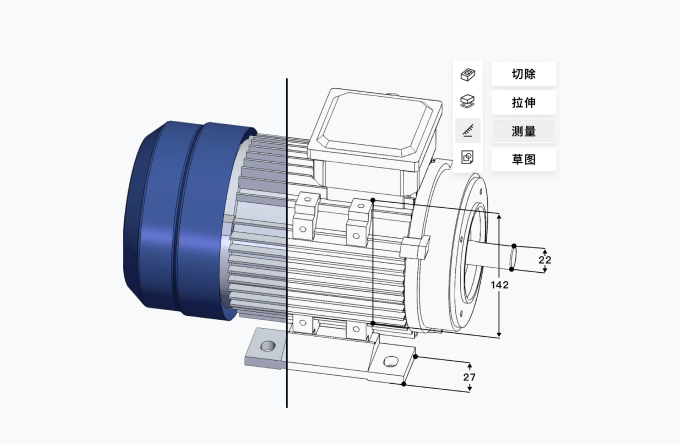

技术文档
数字化SOP如何与现场质量检查结合?装配过程的实施方法
2026-11-16
在制造企业的装配现场,SOP用于指导员工完成操作,质量检查则用于确认装配过程和结果是否符合要求。但在实际生产中,两者经常存在脱节:员工知道怎么装配,却不清楚每一步完成后要检查什么;质量人员发现问题后,也难以快速定位到对应的操作环节。
例如,安装连接部件时,SOP可能只写明安装顺序,没有说明安装方向、关键位置和检查要求。如果员工完成操作后没有及时确认,问题可能要到后续工序甚至成品检验时才被发现,增加返工成本。
数字化SOP与现场质量检查结合,就是将装配操作步骤与对应的检查项目、检查方法、检查时机和判定依据关联起来,让员工在执行具体工步时,能够同步了解操作要求和需要确认的质量内容。
装配SOP与现场质量检查为什么容易脱节?
装配SOP与质量检查缺少衔接,通常有以下几个原因。
1. 操作步骤与检查项目分开管理
有些企业将装配操作写在SOP中,把检查项目放在另一份检验文件里。员工执行到某个工步时,还需要查找其他文件才能确认检查要求,容易出现操作完成但检查遗漏的情况。
2. 质量要求缺少明确依据
例如,SOP只写“检查零部件是否安装到位”,却没有说明检查位置、检查方法和判定标准。不同人员可能形成不同理解。
3. 检查时机不明确
部分连接位置在安装后续零部件后会被遮挡。如果没有在遮挡前完成检查,后续发现问题时可能需要拆卸其他部件,增加返工工作量。
因此,SOP不仅要说明如何操作,还应明确关键工步完成后需要确认什么,以及何时进行检查。
装配过程中,哪些工步需要设置质量检查点?
企业不需要在每个装配动作后都安排检查,而应结合产品质量要求、工艺特点和潜在风险,识别需要重点控制的工步。
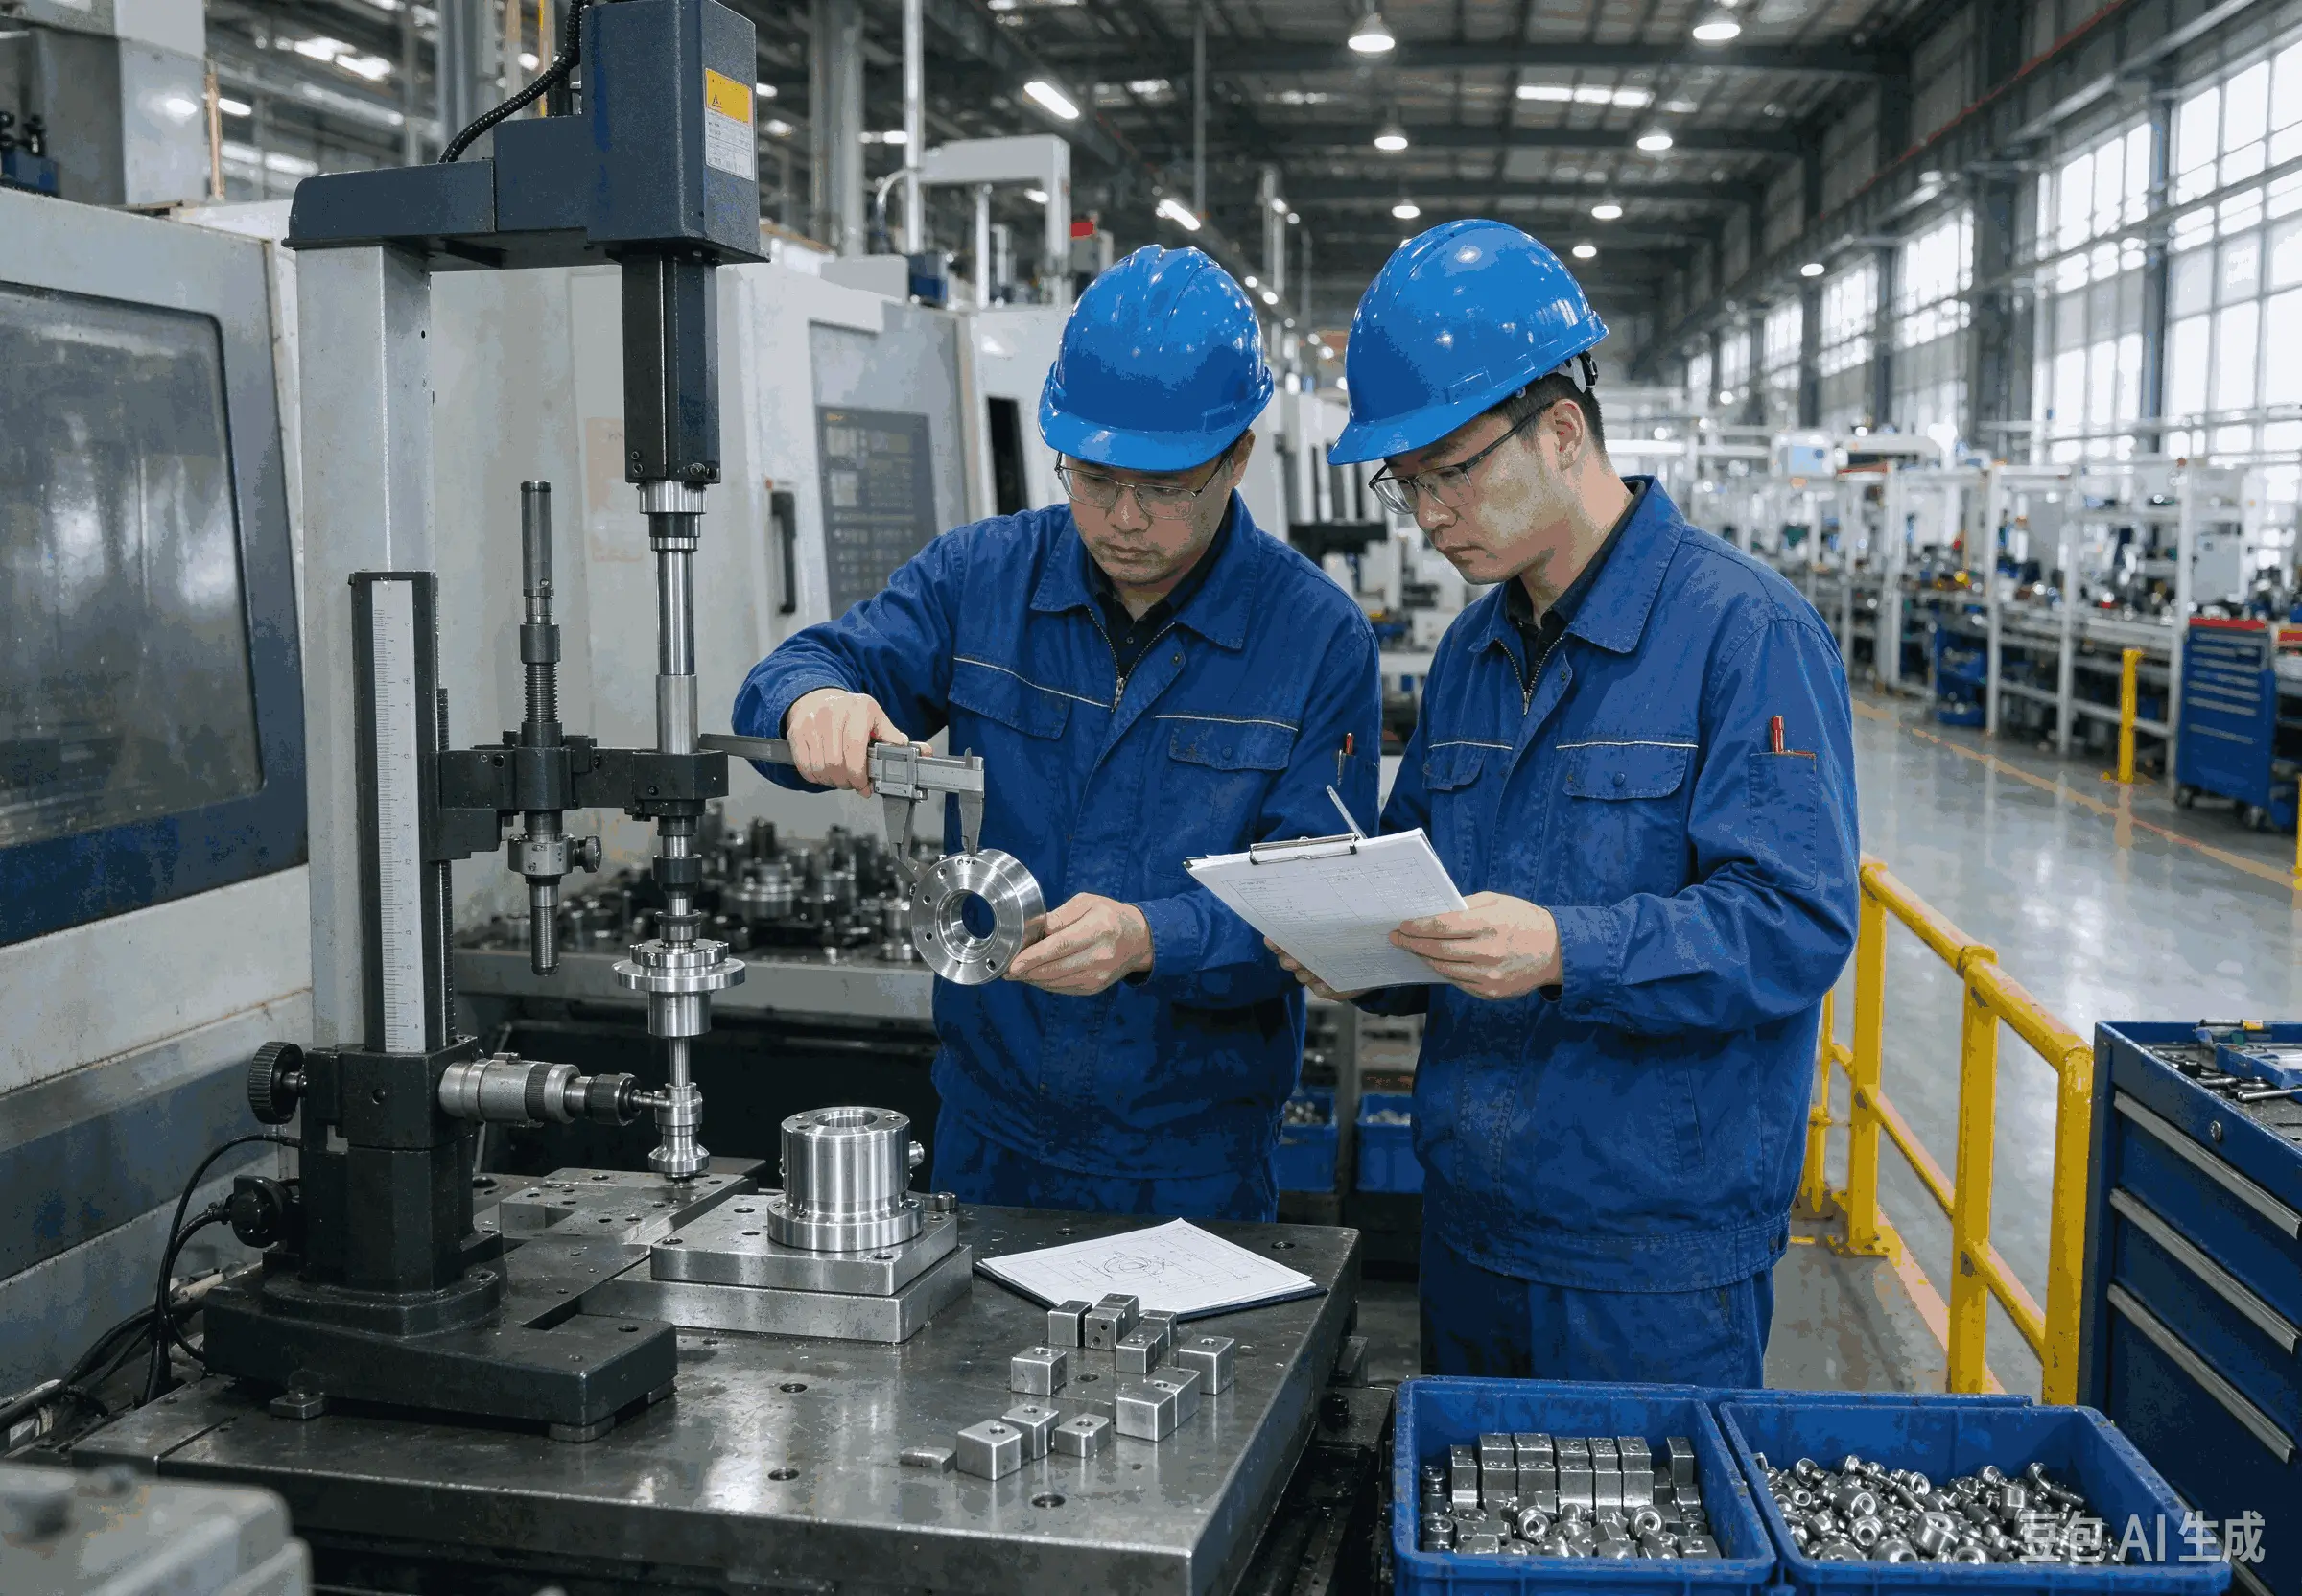
1. 影响产品关键性能的工步
关键部件的连接、定位和配合等操作,可能直接影响产品性能、可靠性或安全性,应结合产品要求评估是否设置检查点。
2. 工艺要求特殊或影响后续工序的工步
对于操作顺序、装配状态或工艺参数有特殊要求的环节,应明确相应控制要求,避免问题带入下一道工序。
3. 后续难以检查或不便返工的工步
例如,内部连接在安装覆盖件后会被遮挡,应考虑在遮挡前完成检查,避免后续拆卸。
4. 质量问题反复出现的工步
对于曾多次出现相同质量问题的装配环节,应结合现场记录重新评估,必要时增加检查要求或调整原有控制方式。
如何将质量检查要求融入装配SOP?
确定关键工步后,还需要将质量要求转化为现场人员能够执行的内容。
1. 明确工步的操作要求和质量要求
每个关键工步应说明操作对象、安装位置、操作顺序及完成后的预期状态,并明确需要确认的部位和质量特性。
例如,安装连接部件时,除了说明安装动作,还应根据实际工艺要求明确安装方向、连接位置及紧固状态等检查内容。涉及尺寸、间隙或紧固参数时,应引用经确认的图纸、技术规范或工艺文件,避免不同文件中的要求不一致。
2. 建立装配工步与检查项目的对应关系
企业可以按照“装配工步—检查项目—检查方法—判定依据”组织内容,让员工执行到对应步骤时,能够找到需要完成的检查任务。
装配工步 | 检查项目 | 检查方法 | 判定依据 |
安装连接部件 | 安装位置及方向 | 目视或按规定方式检查 | 产品图纸及工艺要求 |
完成紧固操作 | 紧固状态 | 使用规定工具检查 | 经确认的紧固参数 |
安装覆盖件前 | 内部连接状态 | 按检验要求检查 | 对应检验规范 |
对于关键工序,还可以明确检查时机、检验频次、责任岗位、使用工具和记录要求。
3. 明确检查时机、责任和异常处理要求
检查要求还应明确什么时候检查、由谁检查,以及发现异常后如何处理。例如,哪些项目由操作人员自检,哪些需要质量人员专检或巡检;哪些检查必须在后续装配前完成;发现异常时,应按照企业规定暂停相关作业并及时反馈。
检验频次应根据产品要求、工艺风险和企业检验规范确定。涉及关键参数的项目,还应明确测量工具、检验设备及记录要求。
数字化SOP如何帮助现场人员理解操作与检查要求?
对于结构复杂、装配步骤较多的产品,单靠文字不容易讲清零部件的位置、安装方向和操作顺序。即使SOP列出了检查项目,员工也可能难以判断具体要检查哪个部位。
数字化SOP可以结合图片、三维视图和装配动画呈现操作过程。例如,通过三维视图展示零部件位置关系,通过装配动画说明复杂操作顺序,再将检查位置和质量要求安排在对应工步中。
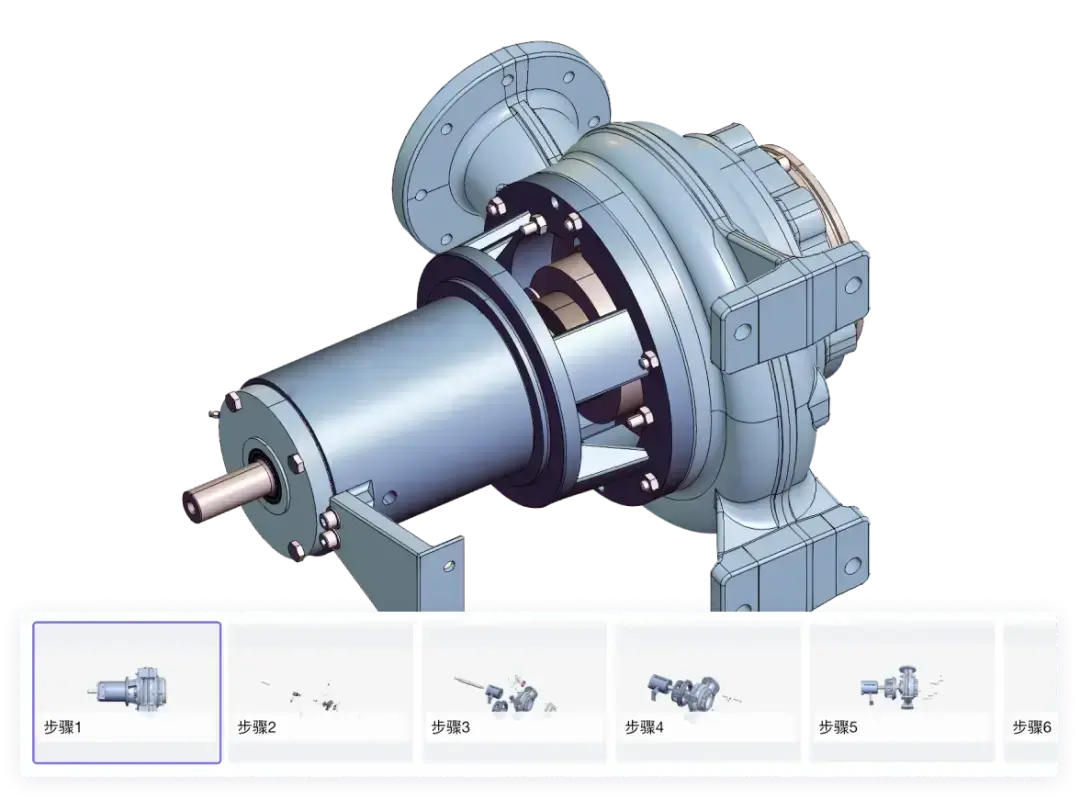
大腾智能旗下的3D工艺大师可以复用已有CAD模型,帮助工艺人员快速制作工艺卡片、装配动画、SOP、技术插图和3D说明书,无需为了制作工艺指导资料重新建模。
在实际应用中,企业可以利用模板组织文字说明、3D视图或者装配动画,将安装步骤、零部件位置及检查要求放在同一份工艺资料中。例如,对于容易装反的零部件,可以通过三维视图展示正确方向;对于后续会被遮挡的连接位置,则可在对应工步中标明检查要求。
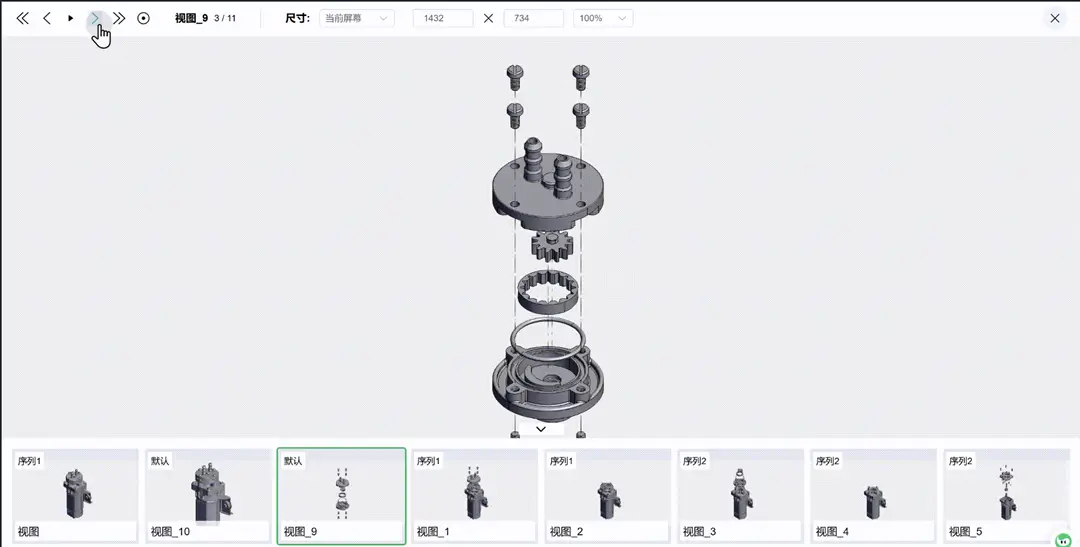
此外,3D工艺大师能够读取CAD模型中的结构和零部件信息,支持自动生成BOM,并可将工艺资料输出为图像、PDF或3D动画,方便不同场景下查看和使用。
这种方式能够减少工艺人员重复整理模型信息和制作三维内容的工作,让设计数据进一步用于工艺资料编制,提升复杂装配过程的表达效果。
如果需要了解工艺卡片的具体制作方式,可以查看工艺卡片使用说明。
发现质量问题后,如何推动SOP持续优化?
SOP发布后,还需要结合现场执行情况持续维护。对于反复出现的质量问题,可以重点检查三个方面:
操作步骤是否合理: 是否存在步骤遗漏、顺序不清或操作要求不准确的情况。
质量要求是否完整: 是否缺少必要的检查项目、检查时机或判定依据。
现场指导是否清楚: 现有图文和三维内容是否足以帮助员工理解复杂装配位置。
确认问题原因后,应修订相应的工艺步骤、检查说明和数字化内容,并按照企业文件管理要求完成审核、发布和版本更新,及时停用旧版本,避免现场继续使用过期文件。如果同一工步持续出现质量问题,还应重新评估检查项目、方法和时机。
常见问题FAQ
1. 数字化SOP和质量检查表有什么区别?
数字化SOP主要用于指导作业,说明操作步骤、工艺要求及检查重点;质量检查表侧重记录检查项目和实际结果。两者应围绕具体装配工步建立对应关系。
2. 装配过程中的质量检查点应该如何确定?
应结合产品关键特性、工艺要求、质量风险和历史问题进行识别,重点关注影响产品性能、后续难以检查以及质量问题反复出现的工步。
3. 是否需要在每一个装配步骤后都设置质量检查?
不需要。检查点应根据工艺要求和质量风险合理设置,重点关注关键工步、特殊工艺以及后续难以检查的位置,避免机械增加检查环节。
4. 如何让SOP中的检查要求与质量检验记录保持一致?
应统一相关文件中的检查项目、技术要求和判定依据,并明确文件版本及适用范围。SOP说明作业过程中的检查要求,质量检验记录则用于记录实际结果。工艺变更后,应同步评估相关检验文件是否需要更新。
数字化SOP与现场质量检查结合,关键是围绕装配工步,将操作要求、质量检查项目、检查方法和判定依据对应起来,并明确检查时机与执行责任。
企业可以先识别关键装配工步,再根据工艺要求设置检查项目,并利用图片、三维视图和装配动画提升现场指导的直观性。借助3D工艺大师等数字化工艺工具,能够更高效地制作和呈现装配工艺内容。但要实现有效的质量控制,还需要检验规范、质量记录和异常处理流程共同配合。
版权声明:
- 凡本网站注明“来源大腾智能”或者“来源DaTeng”的所有作品,均为本网站合法拥有版权的作品,未经本网站授权,任何媒体、网站、个人不得转载、链接、转帖或以其他方式使用。
- 经本网站合法授权的,应在授权范围内使用,且使用时必须注明“来源大腾智能”或者“来源DaTeng”,并且不得对作品中出现的“大腾智能” “DaTeng”字样进行删减、替换等。违反上述声明者,本网站将依法追究其法律责任。
- 本网站的部分资料转载自互联网,均尽力标明作者和出处。本网站转载的目的在于传递更多信息,并不意味着赞同其观点或证实其描述,本网站不对其真实性负责。
- 如您认为本网站刊载作品涉及版权等问题,请与本网站联系(邮箱:service@da-teng.com,电话:189 1586 9385),本网站核实确认后会尽快予以处理。


相关推荐
SOP内容不合理,员工操作困难怎么办?从问题诊断到优化方法
2026-11-12
三维模型如何辅助机械加工工艺编制?从零件分析到工艺文件制作
2026-11-02
如何制作带零件编号的装配爆炸图?步骤与标注技巧
2026-10-29
工艺卡片更新了,如何确保旧版被彻底回收,现场都用新版
2026-10-26
装配误装频繁,应该先查员工还是先查SOP
2026-10-22
什么是工艺规程?它和普通工艺卡片是什么关系
2026-10-21
最新更新
CAD模型在线查看和本地软件查看有什么区别?制造企业如何选择
2026-11-16
U盘传图纸有哪些管理风险?企业如何规范文件流转
2026-11-13
三维CAD如何创建复杂装配体?从零件组织到装配检查
2026-11-12
SOP内容不合理,员工操作困难怎么办?从问题诊断到优化方法
2026-11-12
三维CAD设计一定需要高性能电脑吗
2026-11-11