
技术文档
装配误装频繁,应该先查员工还是先查SOP
2026-10-22
装配误装频繁,不要急着追责员工,也不要直接认定是SOP的问题。更有效的做法是先确认错误发生的规律,再检查作业指导、人员执行和现场条件。如果不同员工反复在同一个零件、同一道工序上出错,就应重点检查作业要求是否清楚、装配步骤是否容易理解,而不是简单地要求员工“下次注意”。
装配误装频繁,为什么不能直接认定是员工的问题?
员工操作不规范,确实可能导致装错、漏装或装反。但如果同一种错误在不同员工、不同班次中反复出现,就需要检查大家共同使用的作业指导和现场条件。
例如,某设备装配时有两个外形相近的零件,安装方向也容易混淆。如果SOP只写了零件名称和安装要求,却没有清楚标明识别特征、安装方向或操作顺序,那么即使员工接受过培训,也可能在实际操作中判断错误。
如果错误主要集中在某位员工或特定班次,也不能立即认定是个人责任。还需要核查培训是否到位、员工拿到的文件是否为当前版本,以及现场工装、物料和作业条件是否存在差异。
判断问题出在哪里,先看错误是否具有重复性和共性。多人反复犯同类错误,应重点检查共同的作业条件;个别人员频繁出错,则需要结合培训、操作过程和现场差异继续核实。错误分布只能提供排查线索,不能单独证明根因。
装配出错后,应该按照什么顺序排查?
发现误装后,建议按照“确认错误—检查SOP—核查现场—验证整改”的顺序开展,而不是一发现问题就要求员工重新培训。
第一步:确认具体错在哪里
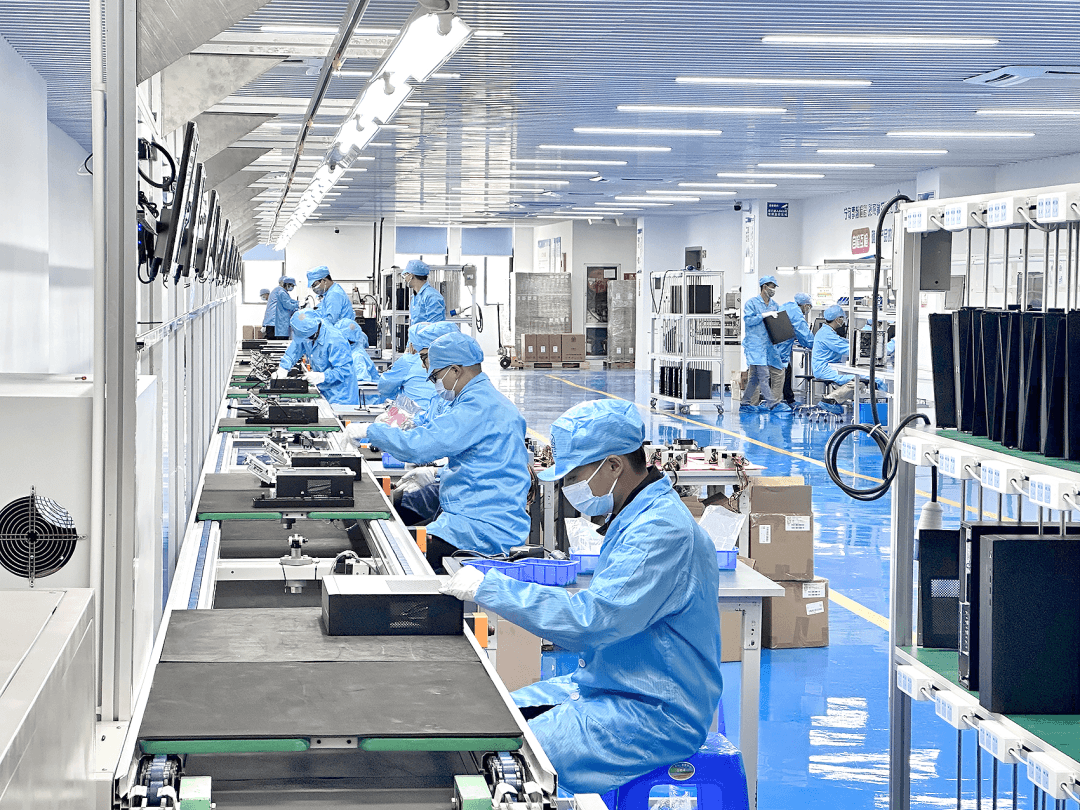
记录误装涉及的零件、工序、发生位置和具体表现,区分错装、漏装、装反或顺序错误等情况。如果问题总是出现在同一零件或同一步骤,应优先检查该处的识别方式和操作要求。
第二步:核对SOP是否讲清楚了
检查作业指导书是否明确零件名称或编号、安装方向、装配先后、关键操作要求和检查点。
第三步:观察现场实际操作
让员工按照现行SOP完成一次实际作业,观察其是否理解步骤、能否识别正确零件,以及是否存在跳步、凭经验操作或文件与现场不一致的情况。必要时核查培训记录和文件版本。
第四步:检查物料、工装和现场条件
如果SOP内容没有明显问题,还应检查零件标识是否容易混淆、工装定位是否清楚、设备状态是否正常,以及现场是否存在影响操作的因素。有些问题需要通过改善工装、优化标识或调整工序解决,仅修改SOP并不够。
第五步:整改后重新验证
根据查明的原因采取相应措施,例如补充装配图示、调整作业步骤、完善培训或改善工装。随后通过试装、现场抽查和质量记录确认问题是否减少,避免文件改完了,现场仍然按原来的方式操作。
哪些SOP问题容易让员工反复装错?
SOP不只是把操作步骤写下来,更重要的是让使用者知道该装什么、怎么装、先做什么,以及如何确认结果正确。
实际装配中,以下几类问题值得重点检查:
零件识别不清: 多个零件外形相似,文件只写名称,没有清楚标出编号、位置或识别特征。
装配方向不明确: 文字说明过于简短,员工难以判断零件的朝向、正反面或安装位置。
操作顺序不直观: 多个零件需要按特定顺序装配,但文件没有清楚呈现先后关系。
关键要求容易遗漏: 紧固要求、注意事项或检查点分散在不同资料中,现场不容易快速找到。
文件与实物不一致: 配图、零件编号或作业步骤没有及时对应当前产品和工序。
发现这些问题后,应针对具体缺陷修改指导内容,而不是一味增加文字。对于简单操作,清楚的文字和二维图片可能已经足够;对于零部件多、结构复杂、空间关系难以说明的装配任务,则可以考虑增加三维视图或装配动画。
传统二维SOP讲不清装配关系时,怎么改进?
当误装与零件位置难以识别、装配顺序容易混淆或二维图片不够直观有关时,可以用三维工艺内容补充传统SOP。
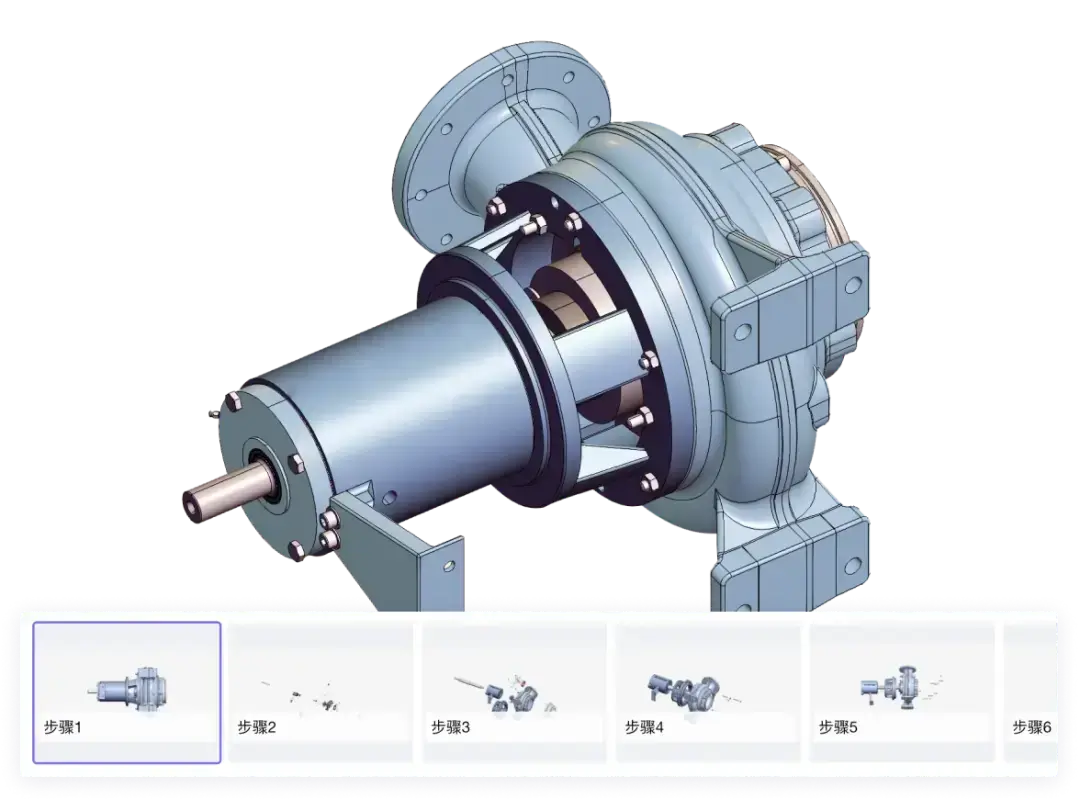
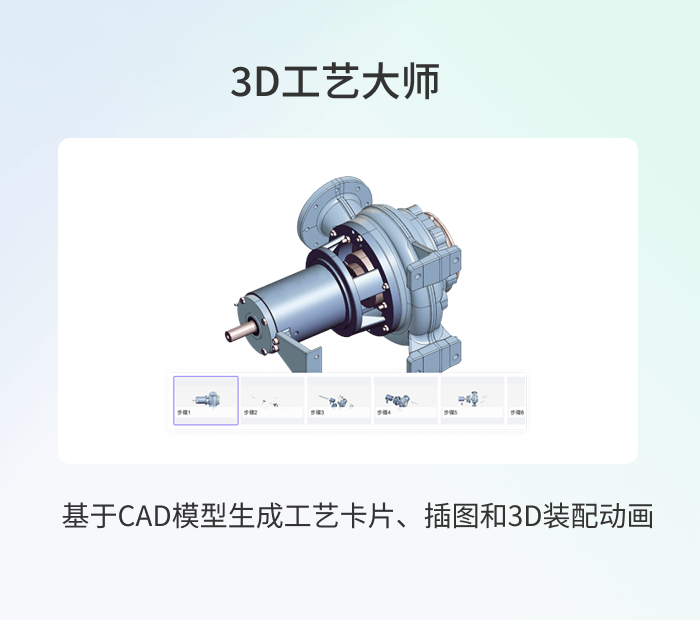
3D工艺大师可以基于CAD模型快速制作工艺卡片、技术插图、装配指导和3D装配动画。工艺人员可以复用已有的三维设计模型,展示零部件的相对位置、拆装过程和操作顺序,减少仅靠文字说明或手动整理二维截图带来的表达局限。
例如,对于包含多个相似零件的设备装配,可以利用三维模型制作分步骤的装配指导,让员工更直观地理解零件的位置、安装方式和步骤之间的关系。除了装配指导,3D工艺大师还支持一键生成BOM表单,减少人工复制,并可根据内容类型输出图像、PDF或3D装配动画,便于制作工艺资料、开展现场指导和培训。
需要注意,三维工艺内容不能自动保证不再发生误装,也不能取代必要的检验标准、工艺参数、现场防错措施或质量管理流程。如果根因是工装定位不合理、零件标识错误或员工未按要求执行,还必须针对这些问题采取相应措施。
如果你的团队正在处理复杂装配指导难以表达、工艺图片反复制作的问题,可以进一步了解3D工艺大师,结合现有CAD模型和实际工序评估适用性。
怎样确认整改后,装配误装真的减少了?
修改SOP或完成培训后,不应只以“文件已更新”或“员工已签字”作为整改完成的依据。还需要回到现场,确认新的要求是否真正解决了问题。
可以重点检查三个方面:
同类错误是否减少: 对照整改前后的误装记录,观察相同零件、工序或错误类型是否仍然发生。
员工能否正确执行: 让不同员工按照修订后的SOP实际操作,检查关键步骤是否清楚、是否仍需要依赖口头提醒。
指导内容是否与现场一致: 确认零件、图示、操作顺序和当前产品状态相符,并明确后续变更时由谁检查相关资料。
如果同类误装仍然发生,就应重新检查根因,而不是反复提醒员工注意。有效的整改应当能在现场操作和质量记录中得到验证。
常见问题FAQ
1. 装配误装发生一次,就需要修改SOP吗?
不一定。应先确认错误原因。如果是偶发操作偏差,可能需要加强培训或改善现场条件;如果现有SOP存在遗漏、歧义或与实际工序不一致,则应评估修订必要性。
2. 如何判断装配错误是员工操作问题还是作业指导书问题?
结合错误发生的人员范围、工序位置、重复规律和现场观察判断。错误集中在某个步骤时,应检查该步骤的指导内容;但错误分布本身不能代替根因调查。
3. SOP写得越详细,装配错误就越少吗?
不一定。过多文字可能增加查找和理解负担。更重要的是零件识别、操作顺序、关键要求和检查点是否清楚,表达方式是否适合现场使用。
4. 什么情况下应该给装配SOP增加三维视图或动画?
当零件位置、安装方向、装配顺序或空间关系难以通过文字和二维图片说明时,可以考虑增加三维内容。简单工序则不一定需要动画。
5. 3D工艺大师可以制作哪些装配指导资料?
3D工艺大师支持基于CAD模型制作工艺卡片、技术插图、装配指导和3D装配动画,并可输出图像、PDF或3D装配动画。
6. 使用三维装配动画后,还需要保留文字SOP吗?
涉及工艺参数、公差、检验要求、安全注意事项和正式作业规定时,仍应保留必要的文字或结构化信息。动画用于补充空间关系和操作过程的表达,不能取代所有工艺要求。
装配误装频繁时,不要先入为主地追责员工,也不要只靠修改SOP解决所有问题。先分析错误规律,再检查作业指导、人员执行和现场条件,找到原因后采取针对性措施,并通过现场验证确认整改效果。
当误装问题与零件识别困难、装配顺序不清或二维指导表达不足有关时,可以使用3D工艺大师基于CAD模型制作更直观的工艺卡片、技术插图和装配动画,帮助员工理解装配要求。最终目标不是让文件越来越复杂,而是让正确的操作更容易被看懂、执行和检查。
版权声明:
- 凡本网站注明“来源大腾智能”或者“来源DaTeng”的所有作品,均为本网站合法拥有版权的作品,未经本网站授权,任何媒体、网站、个人不得转载、链接、转帖或以其他方式使用。
- 经本网站合法授权的,应在授权范围内使用,且使用时必须注明“来源大腾智能”或者“来源DaTeng”,并且不得对作品中出现的“大腾智能” “DaTeng”字样进行删减、替换等。违反上述声明者,本网站将依法追究其法律责任。
- 本网站的部分资料转载自互联网,均尽力标明作者和出处。本网站转载的目的在于传递更多信息,并不意味着赞同其观点或证实其描述,本网站不对其真实性负责。
- 如您认为本网站刊载作品涉及版权等问题,请与本网站联系(邮箱:service@da-teng.com,电话:189 1586 9385),本网站核实确认后会尽快予以处理。


相关推荐
什么是工艺规程?它和普通工艺卡片是什么关系
2026-10-21
新员工培训时间短,如何让他们快速掌握SOP
2026-10-15
BOM准确率提不上去,根源到底在哪
2026-10-09
什么样的装配SOP才真正适合生产现场
2026-09-23
工艺卡片由谁来写最合适?一线工人能参与吗
2026-09-22
纸质SOP管理有什么根本性缺陷?制造企业为什么需要数字化工艺指导
2026-09-09
最新更新
云原生3D CAD相比传统本地版3D CAD,主要优势在哪
2026-10-22
什么是工艺规程?它和普通工艺卡片是什么关系
2026-10-21
如何进行团队协同看图?CAD图纸共享给同事的实用方法
2026-10-21
制造业常用的三维CAD软件有哪些?6款主流软件解析
2026-10-20
不会CAD如何看图纸?工程图纸查看方法与工具选择
2026-10-20